
En lokalbesättning som monterar en 55-tumsskärm i ett nytt kontor träffar samma vägg varje gång. Bakom gipsskivan finns inget timmer, bara en lätt stålregel, och fästet kom med #8 träskruvar. Inom en vecka sjunker skärmen och skruvarna snurrar i överdimensionerade hål.
Metallreglar är perfekt borrbara, men reglerna ändras helt från timmerkonstruktion. Den korta versionen: den begränsande faktorn är sällan borrkronan. Det som avgör om väggen förblir sund är regelmåttet, hur mycket stål du tar bort från banan, hur långt hålet sitter från flänsen och vilket fästelement som går tillbaka in i det. Få de fyra rätt, och en 20-gauge partition kommer att bära en display, en panna eller en serie skåp utan klagomål.
Dubbmätare är det första att kontrollera
Kallformade ståldubbar säljs per mått, och tjockleken löper bakåt mot tjocklek: ju högre antal, desto tunnare stål. En 25-gauge dubb böjer sig under handtryck, medan en 12-gauge dubb är ett strukturellt material som kommer att matta en billig bit inom några sekunder. Två dubbar kan se identiska ut framifrån och skiljer sig tre gånger i väggtjocklek, så kontrollera mätaren innan du väljer ett fästelement eller en pilothålstorlek.
En digital bromsok kostar mindre än en låda med skruvar och löser frågan med en nypa på en exponerad skuren ände. Där dubben redan är täckt, visar en magnet plus ljusmotståndstestning om du är på 25 eller 20 gauge partition stock, eller på 16 gauge och tyngre strukturell stock.
| Dubbmätare | Nominell tjocklek | Typisk tjänst | Praktiskt fästelement |
|---|---|---|---|
| 25 ga | 0,018 tum | Icke-strukturell invändig skiljevägg | Skarp fingängad gipsskruv |
| 20 ga | 0,033 tum | Innervägg, ljus beklädnad | Självborrande #6 till #8, fin gänga |
| 18 ga | 0,043 tum | Lätt strukturell inramning | Självborrande #8 med en #2 poäng |
| 16 ga | 0,054 tum | Bärande vägginramning | Självborrande #10 till #12 |
| 14 ga | 0,068 tum | Strukturell inramning med hög belastning | Pilothål, sedan #12 till #14 |
| 12 ga | 0,097 tum | Tung strukturell inramning | Pilothål, sedan självgängande maskinskruv |
Hur mycket stål kan du säkert ta bort
Varje hål i en dubbbana är ett litet avdrag från dess kapacitet. Ett enda 1/4-tums hål centrerat i en 20-gauge bana är normalt ofarligt. Ett kluster av 1-tums hål längs samma regel, eller ett hål som kryper in i flänsen, är där ramarna börjar böja sig och gipsfogarna börjar spricka.
Strukturell styrning för kallformat stål sätter ett tak på oförstärkta banhål vid ungefär halva reglarnas djup, och i allmänhet inte mer än cirka 2-1/2 tum, beroende på vilket som är minst. Hålen ska sitta centrerade i livet med en tydlig marginal från flänsen och bör placeras på avstånd från varandra istället för i en vertikal rad. Fläns- och hörnmaterial ska lämnas ifred helt.
Maximal oförstärkt banhålsdiameter genom bultdjup
På en bärande regel, läs inte dessa siffror som tillåtelse. Där en servicegenomträngning är oundviklig, kräver en ingenjör normalt en förstärkningsplatta eller en dubbsko snarare än ett större hål.
Att välja rätt fästelement för anslutningen
Val av fästelement följer anslutningen snarare än regeln. Tre familjer täcker nästan varje jobb på en metallramad vägg, och beslutsvägen är kort.
- Vad bifogar du?
- Metall till metall (spår, fäste, klämma): självborrande skruv, panna eller sexkantsbricka, #8 till #10
- Skiva till metall (gipsskivor, mantel, panel): fingängad vass spets på 25 gauge; självborrande på 20 gauge och tyngre
- Tung fixtur (display, skåp, varmvattenberedare): genom banan med en maskinskruv och metallbygel, eller en #12 självborrande skruv med en bunden bricka
- Hur tjockt är stålet?
- 25 till 20 gauge: inget styrhål, lätt tryck, låg hastighet
- 18 till 16 gauge: pilothål endast för större diametrar, eller en sann #2 borrspets
- 14 till 12 gauge: pilothål först, sedan en självgängande maskinskruv med en #3 spets
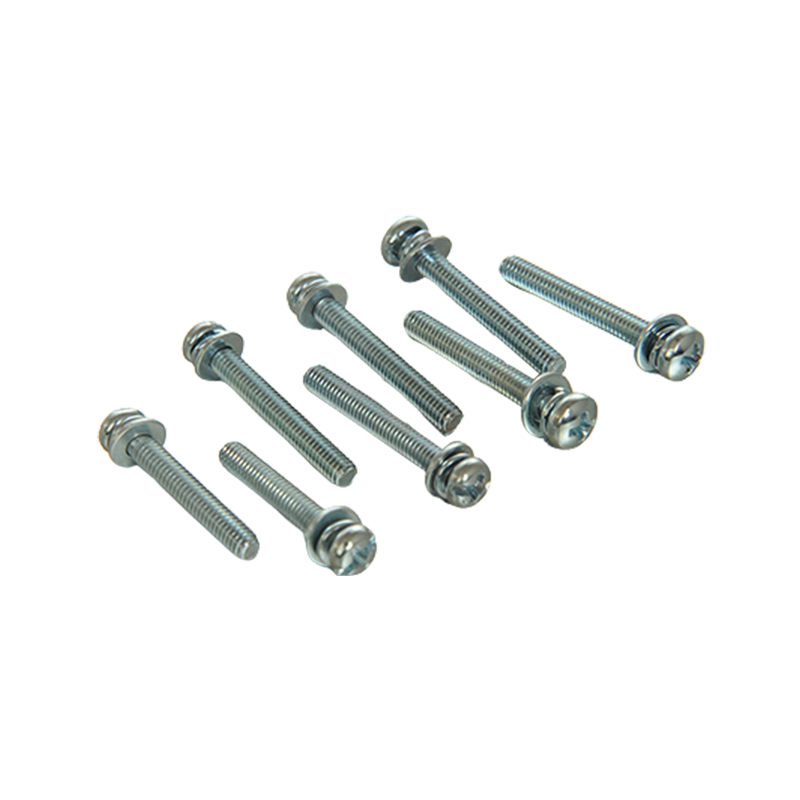
Självborrande skruvar är standard för metall-till-metall-arbete. De bär sin egen borrspets, skär sitt eget hål och bildar en gänga i en enda gång, varför en #8 eller #10 med en #2 spets hanterar spår-till-bult, klämma-till-bult och dubb-till-bult-anslutningar i 20 till 16 gauge stål.
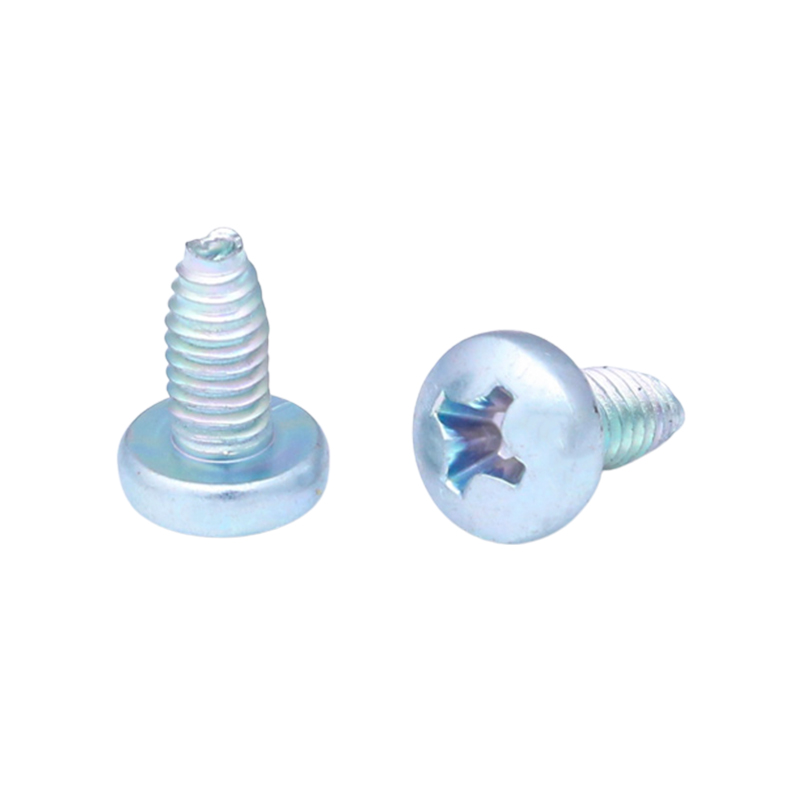
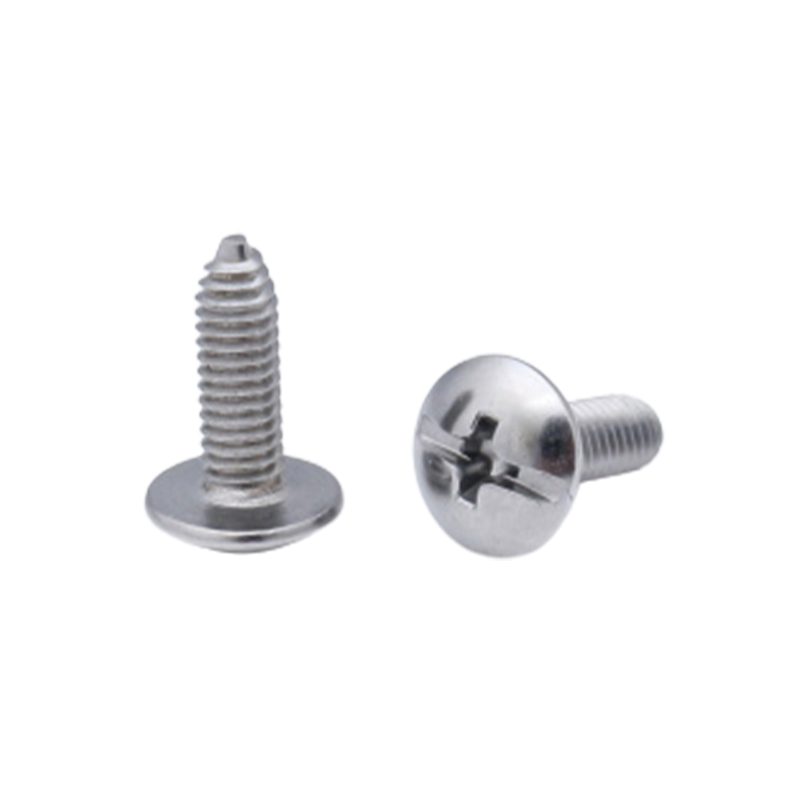
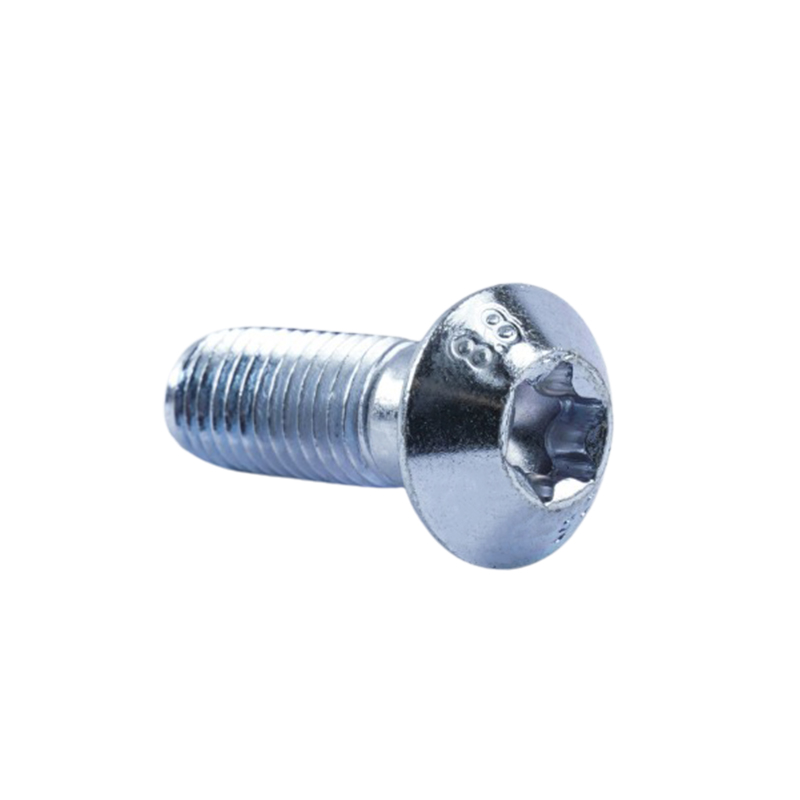
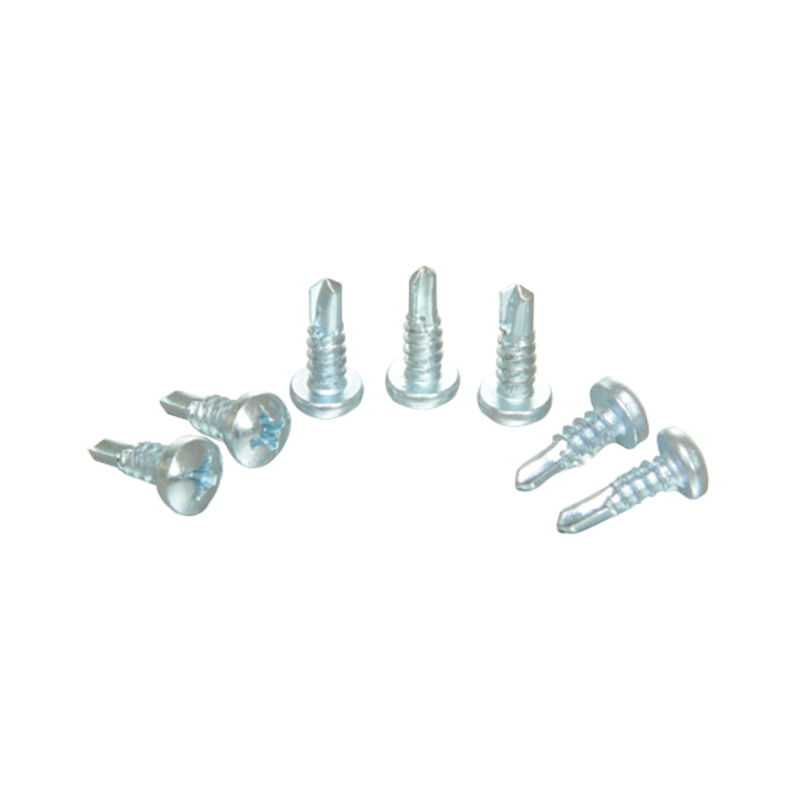 Cross Pan Head självborrande skruv För metall-till-metall-montage skär denna självborrande skruv med tvärgående huvudet sitt eget hål och gänga utan förborrning, vilket sparar tid på upprepade fästen. Visa produkt →
Där en skarv måste motstå vibrationer, håller en låsgänga vridmoment mycket bättre än en vanlig självborrande skruv, och skillnaden visar sig som färre återuppringningar på utrustningsfästen och åtkomstpaneler.
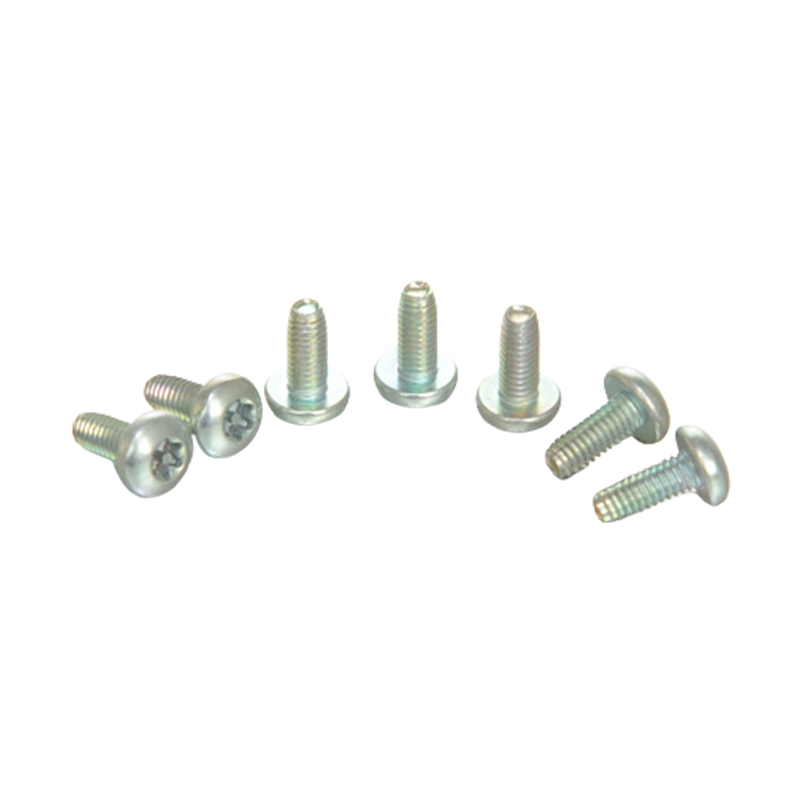
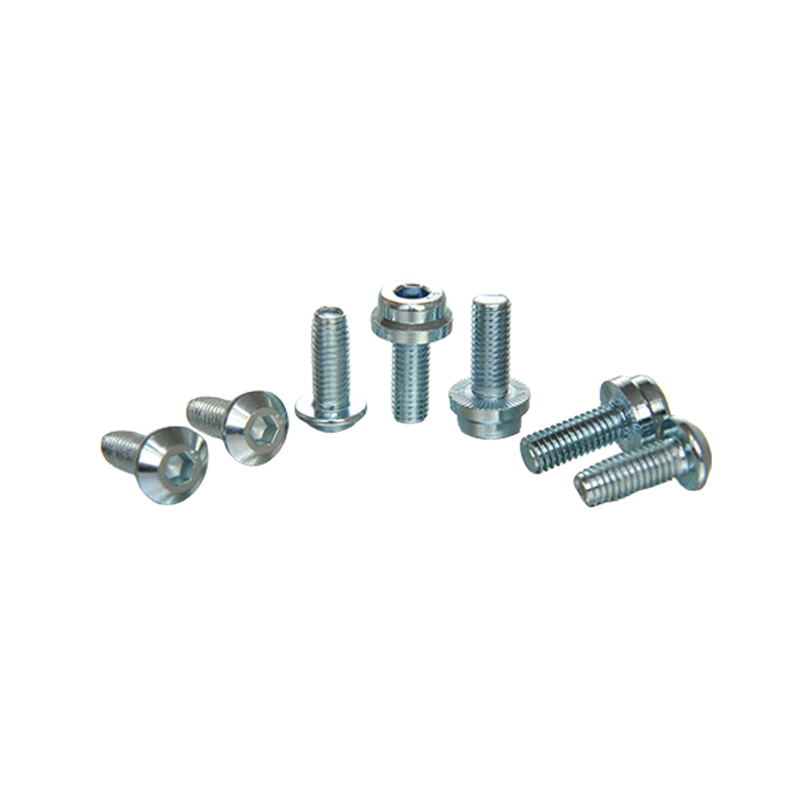
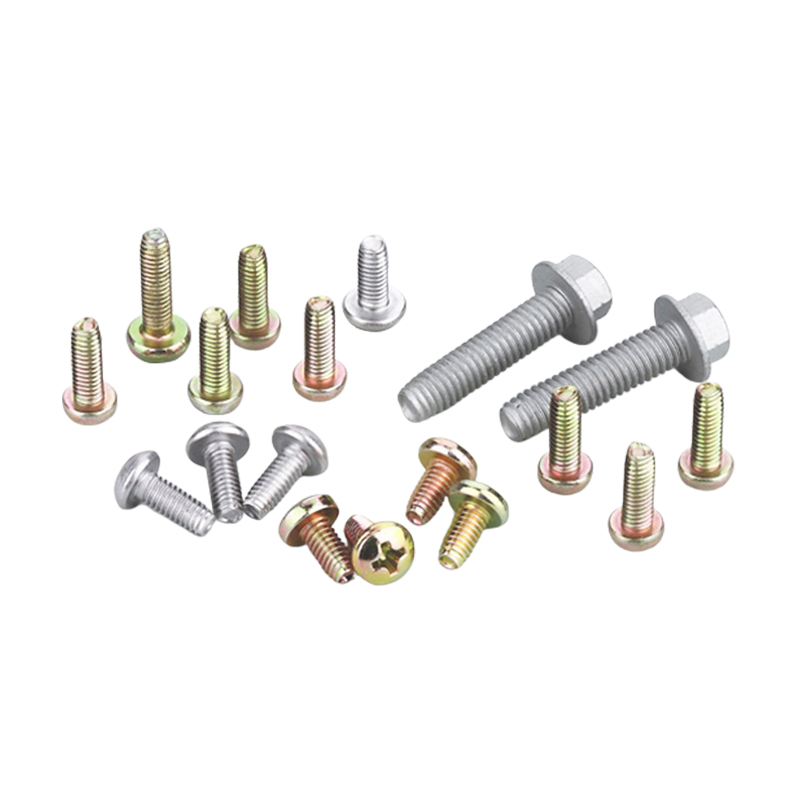 Självgängande låsskruvar i metall för vibrationsbenägna leder Dessa självgängande låsskruvar bildar sina egna gängor och motstår att lossna under vibrationer, vilket gör dem relevanta för utrustningsfästen och åtkomstpaneler. Visa produkt →
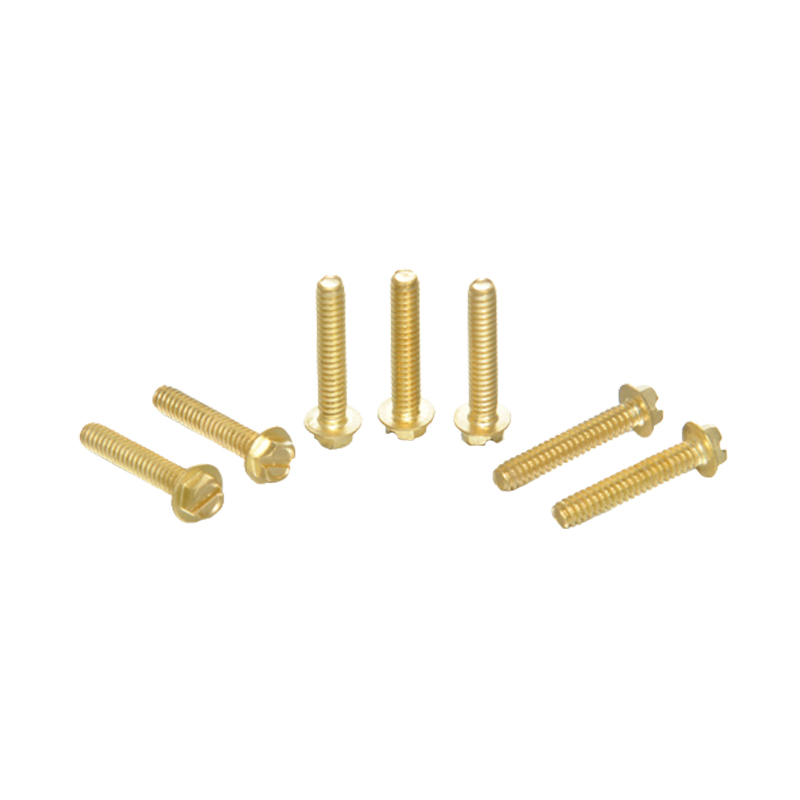
För fästen som bär rejäl vikt, sprider ett flänsförsett brickhuvud belastningen över ett bredare område av tunt stål och minskar avsevärt risken för att ett huvud drar igenom.
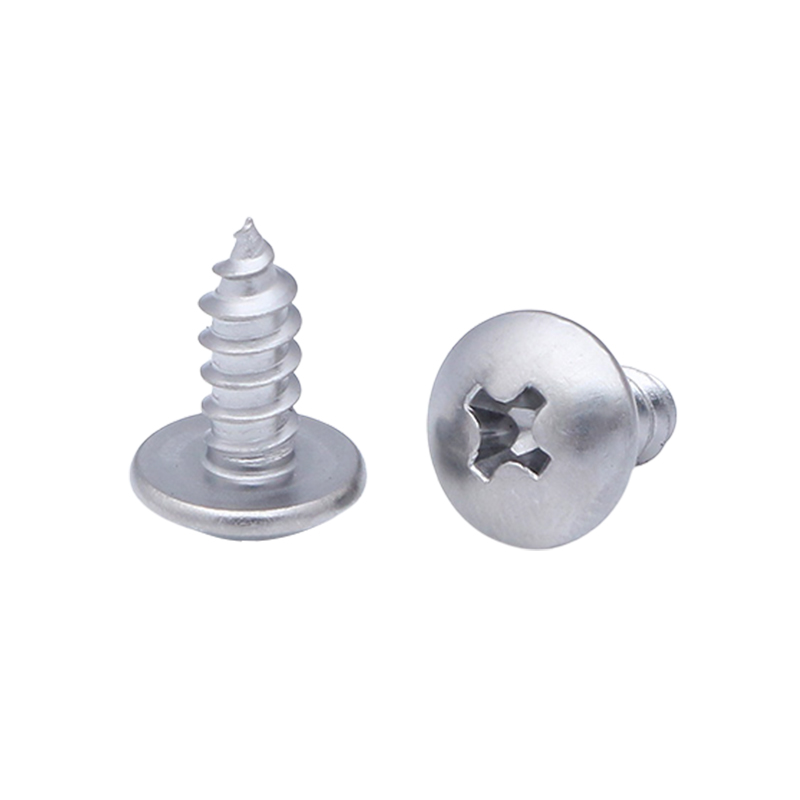
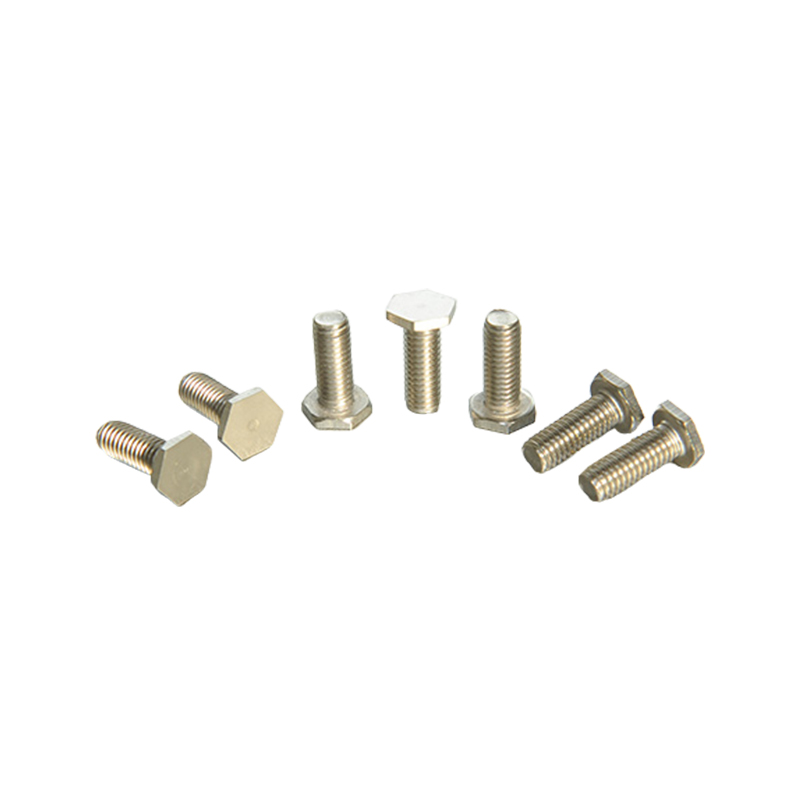
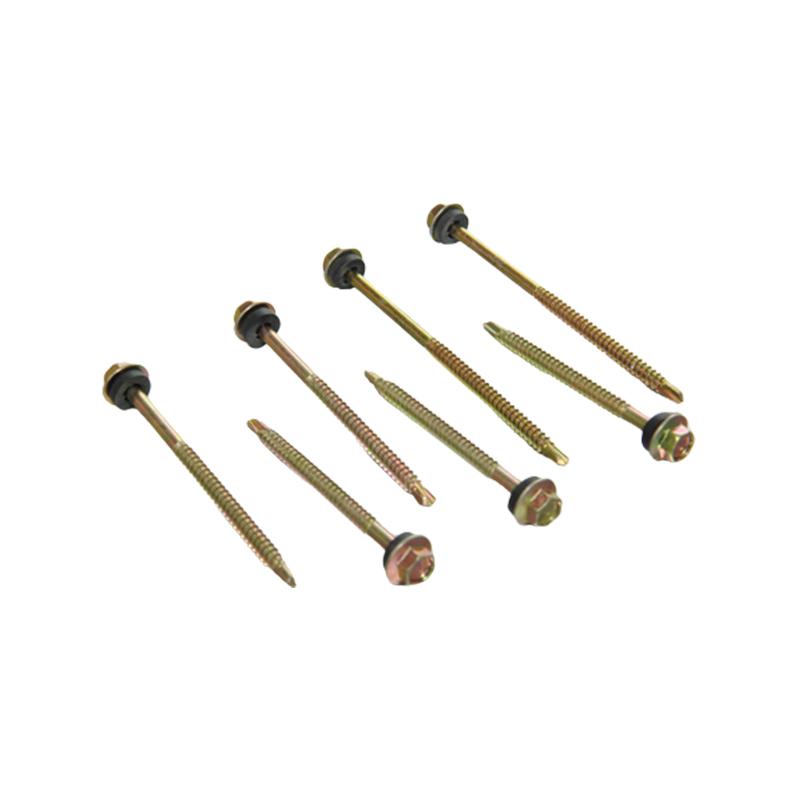 Sexkantig fläns med självborrande skruv Med sitt flänsförsedda huvud och pad sprider denna självborrande skruv belastningen och hjälper till att täta ytor, vilket gör den relevant för fästen som bär vikt. Visa produkt →
Volymköpare lär sig snabbt att två lådor av samma nominella storlek kan bete sig väldigt olika på plats. Variablerna bakom det anges i denna guide till köpa självgängande skruvar av hög kvalitet .
Borra hålet, steg för steg
- Kontrollera att målet är en dubb, inte ett rör eller ledning. En metalldetekterande dubbsökare plus ett försiktigt undersökningshål är standardpraxis.
- Markera mitten av livet och kontrollera att märket sitter väl fritt från båda flänsarna.
- Centrera markeringen så att biten inte kan gå över ytan.
- Börja med en liten pilotbit, ungefär 1/8 tum kobolt eller en stegborr, vid låg hastighet.
- Håll borren vinkelrätt. Stadigt tryck utan sidobelastning ger ett runt hål; vinglande ger en oval som inte greppar något.
- Grada av hålets kanter och kontrollera diametern innan du flyttar upp en storlek.
- Förstora i små steg. Hoppa aldrig direkt till den slutliga diametern på tunt stål.
Om fixturen är tung, borra först en bult, provmontera konsolen och upprepa först sedan processen på den andra tappen. Att justera en väggplatta efter att tre hål redan finns i ramen är ett dyrt sätt att lära sig layouten.
Misstag som försvagar en ram
- Borra flänsen eller hörnradien istället för livet. Detta är den enskilt mest skadliga vanan i metallinramning.
- Förstorar ett hål eftersom ett fäste inte passar. Välj rätt skruvdiameter istället.
- Borra genom båda väggarna på en regel och lämna en oval öppning som inte fångar någon tråd.
- Stapla hål vertikalt i samma regel istället för att fördela dem.
- Övervridande självborrande skruvar på 25 och 20 gauge stål tills gängremsorna.
- Blindborrning i okända hålrum där kablar, ledningar eller VVS kan sitta.
Inget av dessa fel är synligt på installationsdagen. De visar sig som spruckna gipsfogar, ett hängande fäste eller ett fäste som inte håller andra gången det dras åt.
Bits, hastigheter och vridmoment i praktiken
Titanbelagda bits är den vanligaste besvikelsen i detta arbete. Beläggningen höjer ythårdheten men gör ingenting för det underliggande snabbstålet, så skäreggen mattas på 16-gauge material efter en handfull hål. Koboltborrar och stegborrar hanterar kallformat stål mycket mer konsekvent. Kör små bitar med ungefär 500 till 800 rpm med ett fast, jämnt tryck, eftersom en snabb ljuspassage överhettar eggen och hårdnar stålet under spetsen.
Impact drivers är bekväma men oförlåtande på lätta dubbar. På 25 och 20 gauge remsor gängor och förlänger hålen. En kopplingsförsedd borr med lågt vridmoment, eller noggrann avtryckarkontroll, ger ett mycket mer tillförlitligt säte, och skruvhuvudet ska sitta jämnt utan att krossa banan.
En droppe skärvätska eller lätt olja håller borret svalt och lämnar en renare hålkant. Det spelar roll när fästelementet bara har några tusendels tum stål att greppa.
Borrning i metallbultar kommer ner till fyra siffror: mätare, håldiameter, kantavstånd och skruvgeometri. Mät mätaren, håll hålet centrerat i livet och långt under halva bultdjupet, lämna flänsarna orörda och passa in fästet mot anslutningen. Gör det och stålet kommer att hålla exakt vad det är designat för att hålla.