
En konsol kommer tillbaka från linjen med ett fästelement som saknas, och den enda ledtråden är ett 4,6 mm hål i en stålplåt. Att välja M5 för att det "ser rätt ut" är hur monteringar slutar med avskalade gängor, skramlande lock och garantiretur.
Här är slutsatsen först: en håldiameter begränsar fältet till en eller två kandidater, men det bekräftar aldrig en skruvstorlek på egen hand. Du behöver ytterligare två fakta, om hålet bär gängor och, om det gör det, vad stigningen är. Ett vanligt hål fungerar tvärtom: det är dimensionerat till skruven med ett förhållande snarare än anpassat till det.
Hela kontrollen tar cirka tio minuter med ett bromsok och en gängstigningsmätare, och det tar bort det mesta av gissningarna innan någon når tapplådan.
Bestäm först: Gängat hål eller vanligt hål
Ett gängat hål är ett negativ på skruven. Diametern du mäter över gängtopparna ligger nära skruvens största diameter, så ett gängat M6-hål brukar vara mellan 5,9 och 6,0 mm. Ett vanligt hål är inget negativt. Det är antingen ett frigångshål, borrat större än skruven, eller ett pilothål, borrat mindre så att en gängbildande skruv kan skära sin egen väg.
Det är därför samma 4,6 mm hål kan peka på en M5 maskinskruv i ett tättslutande öppningshål eller till en 5 mm självgängande skruv i en något underdimensionerad pilot. Endast närvaron eller frånvaron av trådar skiljer de två fallen åt.
- Kör en hacka runt hålet. En helix du kan känna betyder en maskingänga. En slät, svagt polerad vägg innebär vanligtvis att en gängbildande skruv drevs in och senare togs bort.
- Kontrollera utgångssidan. Självgängande och självborrande skruvar lämnar ofta en liten utbuktning eller en stjärnformad klyfta runt utgångshålet i tunn plåt.
- Leta efter en inledningsfas. En avfasad eller försänkt ingång är typiskt för ett gängat hål. Ett stansat hål har vanligtvis inget.
Mät hålet innan du matchar det
Fel i det här steget ärvs av varje steg efter det, så mät två gånger och skriv ner siffran.
- Grada av hålet först. En rullad läpp kan lägga till 0,2 mm till en avläsning och skjuta upp dig en storlek.
- Använd de inre käftarna på en bromsok och gör två avläsningar med 90 graders mellanrum, och gör sedan ett genomsnitt. Orunda hål är vanliga i stansad plåt.
- Håll dig borta från försänkningar och avfasningar; mät endast den cylindriska sektionen.
- Under 3 mm är en bromsok inte tillförlitlig. Använd stiftmätare eller en småhålsmätare avläst med en mikrometer.
- Registrera avläsningen till 0,05 mm och notera materialtjockleken. Ingreppslängden spelar lika stor roll som diametern.
När du har fått numret, jämför det med ett standardbord istället för med en skruv som ligger på bänken.
| Nominell storlek | Pitch | Tappborr | Stäng utrymme | Fri tillstånd |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Om hålet är gängat och hålet faller mellan två nominella storlekar, sätter stigningsmätaren det. Pitch är avståndet mellan intilliggande toppar, och det särskiljer mycket bättre än enbart diameter, särskilt där metriska och tumserier överlappar varandra.
| Uppmätt hål (mm) | Metrisk kandidat | Inch kandidat | Tonhöjdsskillnad |
|---|---|---|---|
| 4,8 till 5,0 | M5 × 0,8 | Nr.10-24 UNC | 0,80 vs 1,06 mm |
| 6,0 till 6,35 | M6 × 1,0 | 1/4"-20 UNC | 1,00 mot 1,27 mm |
| 7,9 till 8,0 | M8 × 1,25 | 5/16"-18 UNC | 1,25 mot 1,41 mm |
Rostfria delar förtjänar en andra titt i det här skedet, eftersom gnistrande och tonhöjdsval interagerar: välja storlek och gängstigning för rostfria skruvar följer samma logik med snävare gränser.
Förhållanderegeln för självgängande och gängformande skruvar
När hålet är slätt och skruven skär sin egen gänga, dimensioneras hålet som en andel av skruvens största diameter. Mät skruven med ett bromsok först och använd sedan förhållandet för materialet.
Pilothålets diameter som andel av skruvens största diameter, efter material
Dessa fönster är startpunkter, inte specifikationer:
- Termoplaster: 0,75 till 0,85 av större diameter. Glasfyllda kvaliteter sitter i den nedre änden eftersom de spricker lättare under bågpåkänning.
- Stålplåt and aluminium: 0,85 till 0,90. Plåt som är tunnare än 1 mm behöver ett proportionellt större hål för att undvika att rivas.
- Pressgjuten aluminium och zink: 0,80 till 0,85, med hänsyn till bommens väggtjocklek och avståndet från navet till kanten.
- Trä: 0,70 till 0,80 i lövträ, 0,60 till 0,70 i barrträ. Arter och fukthalt flyttar dessa siffror märkbart.
Två fellägen omsluter fönstret. Ett för litet hål höjer vridmomentet, delar av plastknoppar och skär av små skruvar i huvudet. Ett för stort hål remsar på den andra enheten och kan minska utdragningsstyrkan med en tredjedel eller mer. Skruva in tre provskruvar i skrot av samma material och tjocklek innan du släpper en inställning på linan.
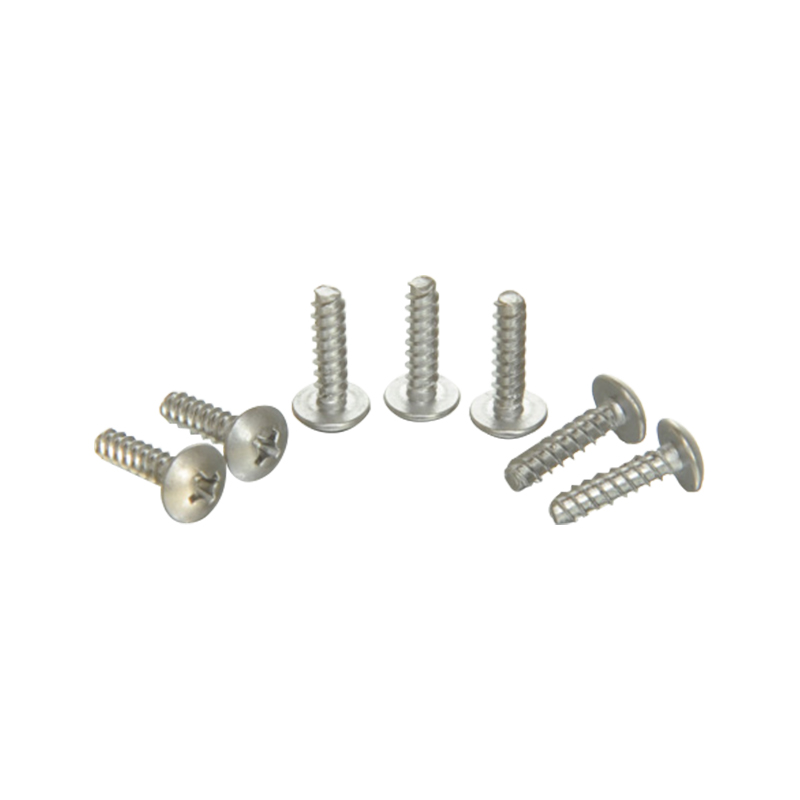
 Cross Pan Head självgängande låsskruv För plåtmontage kombinerar denna tvärgående skruv med pannhuvud självgängande gängor med låsegenskaper och sprider klämbelastningen över ett större område. Visa produkt →
För plåt är en gängformande skruv med tvärförsänkning av pannhuvud det vanliga valet: spetsen börjar vinkelrätt i en borrad pilot, och pannhuvudet sprider klämbelastningen över ett större område än ett försänkt huvud skulle göra.
När hålet är överdimensionerat, avskalat eller slitet
Om hålet mäter mer än ungefär 1,2 gånger den nominella skruvdiametern, kommer det ursprungliga fästelementet inte att hålla. Alternativ, rangordnade efter ansträngning och kostnad:
- Öka en storlek och tryck igen. Håll minst en hel gängdiameter av material runt hålet och kontrollera kantavståndet innan du borrar.
- Montera en gänginsats. Återställer den ursprungliga skruvstorleken och är standardreparationen för aluminium- och magnesiumhöljen.
- Använd en inpressnings- eller nitmutter. Bäst på plåt från 0,8 till 2 mm, där det inte finns tillräckligt med vägg för en pålitlig gängad gänga; flänsen sprider belastningen istället för att koncentrera den på två eller tre gängor.
- Fyll och borra om. Svetsning, lödning eller en strukturell epoxi följt av ett nytt hål, används när delen är dyr eller reparationen måste vara osynlig.
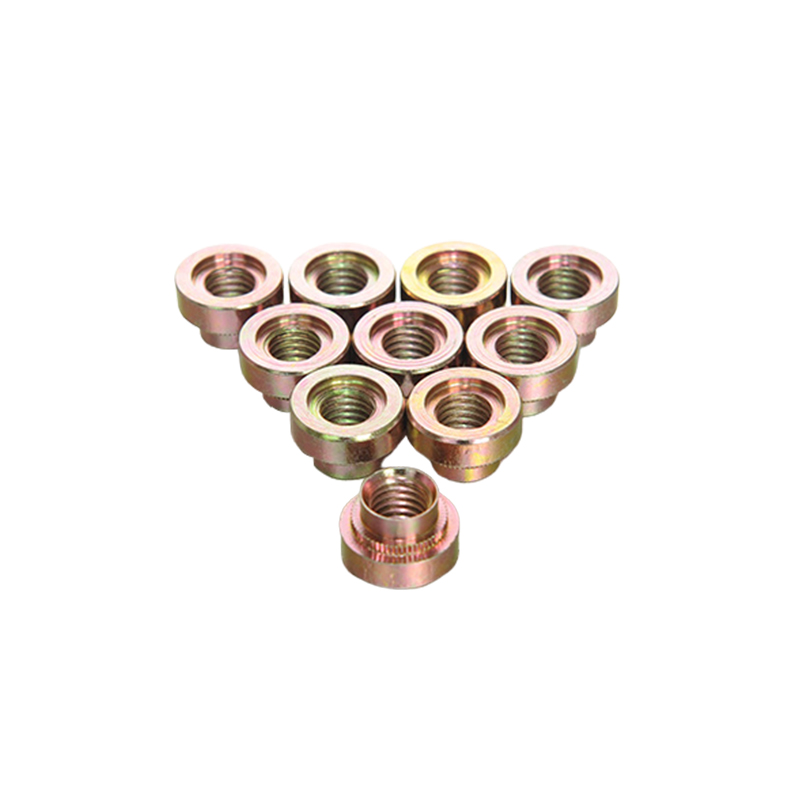
 M3 trycknitningsmutter för tunna plattor En inpressad gängad mutter för tunnplåtsfästning, designad för att bäddas in i underlaget och ge en permanent standardskruvpassningspunkt utan att lägga till mycket tjocklek. Visa produkt →
På tunn plåt är en inpressningsmutter vanligtvis den billigaste permanenta fixeringen, och den håller den passande skruven som en vanlig katalogartikel snarare än en speciell.
Sätt storleken på papper
Reverse-engineering av en skruv från ett hål är bra för en reparation. Det är ett dåligt underlag för en produktionsritning, eftersom nästa person som mäter samma hål får ett lite annat nummer. Skriv förklaringen i den ordning en leverantör läser den:
- Nominell diameter och stigning, till exempel M5 × 0,8.
- Längd under huvudet, och den standard den mäts mot.
- Huvudstil, drivtyp och eventuell brickkonfiguration.
- Material- och fastighetsklass.
- Finish och korrosionskravet, såsom ett angivet antal neutrala salttimmar.
- Gällande standard (ISO, DIN, ANSI/ASME, GB) och eventuell tolerans som avviker från den.
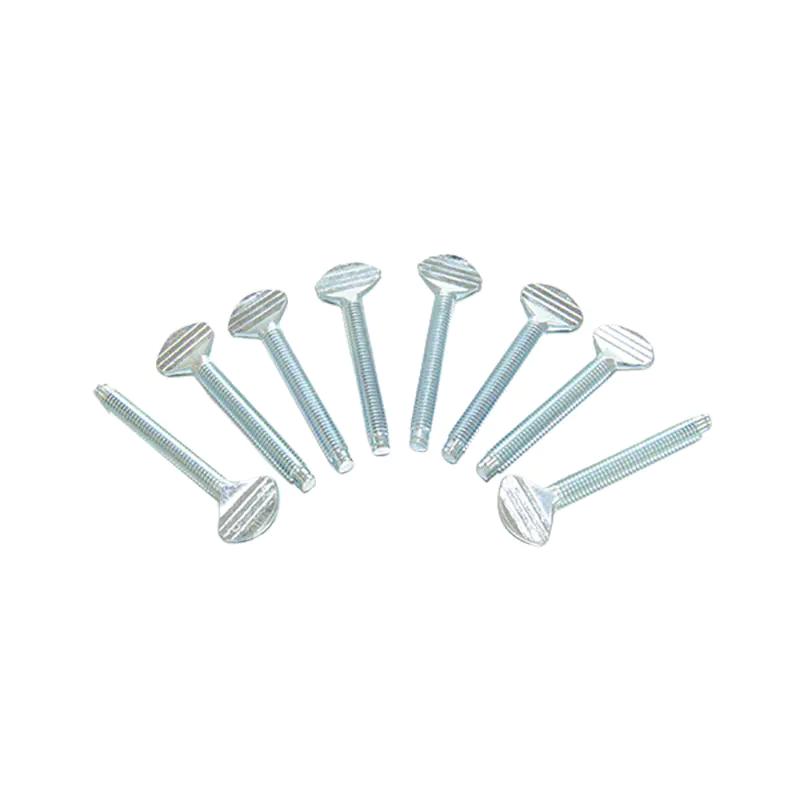 Anpassad icke-standardskruv med platt huvud Ett anpassat fästelement med platt huvud för hål som inte matchar katalogstorlekar, som erbjuder en bredare kontaktyta för att fördela trycket i precisions- eller vibrationsbenägna sammansättningar. Visa produkt →
När det uppmätta hålet inte stämmer överens med en katalogstorlek är en icke-standardskruv vanligtvis billigare än att bearbeta om hålet, särskilt på delar som redan har passerat bearbetningsstadiet.
Inköp av skruv i volym
Att matcha en skruv till ett hål är en designuppgift. Att hålla den matchningen stabil över en miljon delar är en tillverkningsprocess. Tre punkter avgör om passformen överlever volymen:
- Dimensionell konsistens. Stora diameter- och stigningstoleranser på skruven måste vara tillräckligt täta för att ett pilothål som är avstämt på ett prov fortfarande fungerar på den tiotusendelsdelen.
- Material och finish stabilitet. En förändring i beläggningens tjocklek, särskilt zinkflingor eller elektropläterad zink, förskjuter den effektiva diametern med några hundradelar av en millimeter och kan förvandla en bra passning till en interferenspassning.
- Dokumenterad besiktning. Be om dimensionsrapporter, vridmoment och utdragningsdata, saltsprayresultat och RoHS-deklarationer med försändelsen snarare än efter en reklamation.
En tillverkare som arbetar enligt GB-, DIN-, ISO- och ANSI/ASME-standarder kan hålla en ritning över flera marknader, vilket är viktigt när samma sammansättning byggs i Europa och Asien. Det är värt att granska i sin helhet självgängande skruvsortiment mot dina pilothålsinställningar och be om provpartier från samma produktionskörning istället för från lager.
En bromsok, en stigningsmätare och ett standardbord avgör nästan varje fall: mät hålet, avgör om det är gängat eller slätt, bekräfta stigningen och jämför sedan med ett bord innan du rör en kran eller en skruvbehållare. Tio minuters mätning är billigare än en returnerad batch, varje gång.